MAP气调包装产线的制氮机怎么选?本文按腔体容积倒推耗氮量,对比EAD与EA系列参数,讲清纯度99.99%、压力露点-30℃/-40℃、空压机配套、电耗与FAT八点验收。
舜翔央厨互联科技(济南舜翔央厨)是一家做食品加工与包装设备的出口型厂家,香港站 hymic.com 上架的食品级制氮机分 BE、EAD、EA、EB、UGN-DE、EBD 六个系列,专门给气调包装(MAP)和真空包装产线现场供氮气。买家最常问的一句是:制氮机到底怎么挑,产线到底需要多少 Nm³/h?
痛点很具体。真空包装机刚买回来,第一次开机做 MAP 气调,抽真空 45 秒后气体置换率上不去,袋口发皱、内容物氧化变色,一批货全部返工。查下来原因不在包装机,而在氮气不够——制氮机产气量按空压机流量选的,配小了。
截至2026年,主流 PSA 变压吸附制氮机的纯度普遍标称 99.99%,但实际纯度随出口压力浮动,在烘焙、坚果、鲜肉短保线上,这个差值直接决定保质期。
先摸出你的实际耗氮量
别拿包装机的台数乘以单台耗氮量去选型,那是最常见的错。真实耗氮量取决于四个量:袋容积、腔体容积、目标残氧值、每分钟出袋数。
实操里我们用倒推法:按腔体置换算。腔体容积 0.06 m³ 的立式 MAP 机,配 2 个 250 g 气调托盘,每分钟 5-6 循环,实测单循环耗氮约 0.012-0.015 Nm³/h,整线 1 台制氮机通常配 1-3 Nm³/h 就够。
反过来,站内 DZ-850 系列 850 mm 双腔真空包装机腔体大、袋大、抽速慢,单循环耗氮能到 0.05 Nm³/h 以上。同一座工厂,这两种设备选型结果能差 20 倍。所以第一步是量腔体,不是看包装机功率。
看清纯度与露点这两个硬指标
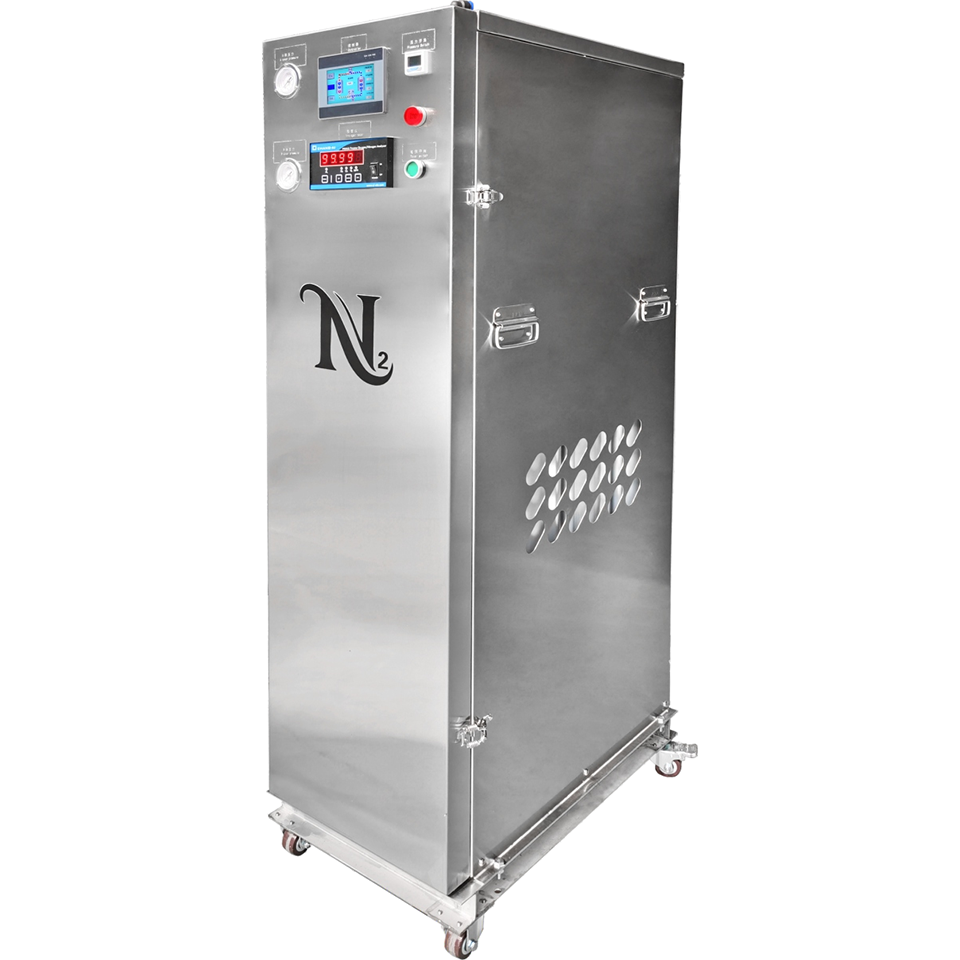
氮气纯度先看入口压力。站内 EAD 系列入口 0.7-0.8 MPa,出口 0-0.65 MPa,全系列标称 99.99%。入口压力不足 0.6 MPa,PSA 吸附塔平衡做不上去,纯度会掉到 98.5% 以下。
露点是硬指标。EAD 系列压力露点 -30℃,是烘焙、坚果、脱水果干线的底线要求;鲜肉、鲜切果蔬 -20℃ 就够。水分敏感产品选错露点,回潮结块直接发生在货架期内。
| 参数项 | EAD 系列(1/3/5/8/10 Nm³/h) | EA 系列(1.5-10 Nm³/h) |
|---|---|---|
| 氮气纯度 | 99.99% | 99.99% |
| 入口压力 | 0.7-0.8 MPa | 0.6-0.8 MPa |
| 压力露点 | -30℃ | -40℃ |
| 整机重量 | 45-205 kg | — |
| 外形尺寸(长×宽×高) | 290×670×950 至 570×670×1860 mm | — |
| 箱体材质 | SUS 201 | SUS 201 |
摸出压力露点与干燥方式的差别
这是同价位机器最大的分水岭。EAD 系列 -30℃,EA 系列 -40℃,后者两级干燥配冷干机,多一级冷凝除水,适合烘焙和药食同线。
GB 14881-2013 第 5.1.1 条对食品生产用气源有明确要求:与食品接触的气体供应系统应避免正压粉尘、避免未过滤的空气直接接入。制氮机的分子筛和过滤器就是这条的落地配置,也是 FAT 必检项。
算一下电耗和空压机配套
PSA 制氮机靠压缩空气做吸附分离。以 3 Nm³/h、出口 0.55 MPa 为例,空压机建议配 0.6-0.9 m³/min、8 bar,功率约 5.5-7.5 kW。日运行 16 h、单台 6 kW,日耗电约 96 kW·h;按 1.0-1.2 元/kW·h 工业电价,日电费约 96-115 元。这笔账要提前算给业主看。
空压机必须配前置冷干机 + 精密过滤器:冷干机冷凝点低于 -40℃,3 μm 过滤标配,再加 0.01 μm 除油过滤。前置处理不到位,分子筛 6-12 个月就报废,一套进口分子筛够买半台机器。
验收时盯住这五个点
我们出口到东南亚和非洲的制氮机,FAT 按 8 点签,最容易翻车的 5 项在下面。
一是纯度实测。氧分析仪出口取样,稳定读数 20 分钟。GB 31654-2021 第 8.3.2 条要求食品用气体纯度可追溯,记录要留氧分析仪校准证书编号。
二是露点实测。露点仪读数波动不超过 ±1℃,稳压 30 分钟后读数不漂移才算过。
三是压力曲线。从 0 到 0.65 MPa 升压,连续运行 4 h,压力不衰减、气流不下降,说明吸附塔密封和再生气路正常。
四是噪声。装机位置距操作工位 1 m,噪声不超过 70 dB(A)。超过这个值说明减震没做,后续会被业主投诉。
五是三相电。380V/50Hz,零地线分开走线,接地电阻不大于 4 Ω。GB 50073-2019 第 5.2.1 条对带电外壳设备的保护接地有明确要求。
采购前对照这张检查表
| 检查项 | 现场工况 | 验收标准 |
|---|---|---|
| 产气量 | 实测袋容积与每分钟出袋数 | 实际供气量 ≥ 峰值耗气量 × 1.3 |
| 氮气纯度 | 氧分析仪出口取样 | ≥ 99.9%(高要求线 99.99%) |
| 压力露点 | 露点仪稳压 30 min | 烘焙/坚果 -40℃ 以下;鲜切 -20℃ 以下 |
| 入口压力 | 空压机出口表读数 | 0.7-0.8 MPa,不足先查管路漏损 |
| 噪声 | 距操作工位 1 m | ≤ 70 dB(A) |
| 接地电阻 | 兆欧表/接地电阻仪实测 | ≤ 4 Ω |
常见三类返工原因
第一类是选型配小。第二类是电源气源没到位:380V/50Hz 没接三相,供气直接掉 30%。第三类是参数不匹配:MAP 机设定残氧 2%,供氮纯度只有 98.5%,怎么调都达不到设定值。第三类最隐蔽,现场往往排查半天。
Q:制氮机怎么选型,需要多大产气量?
A:按腔体置换倒推。0.06 m³ 腔体的立式 MAP 机,5-6 循环/min、2 个 250 g 托盘,单循环耗氮约 0.012-0.015 Nm³/h,配 1-3 Nm³/h 机型。850 mm 双腔真空包装机单循环耗氮 0.05 Nm³/h 以上,需按实测定产气量 × 1.3 留余量。
Q:氮气纯度 99.99% 是真的吗?
A:是标称值,实际随入口压力浮动。EAD 系列标称 99.99%,入口需维持 0.7-0.8 MPa、出口 0-0.65 MPa。入口压力掉到 0.6 MPa 以下,实测纯度可能落到 98.5% 以下。FAT 时必须用氧分析仪实测,不能只认铭牌。
Q:制氮机多久换一次分子筛?
A:前置处理到位的情况下 2-3 年更换一次;油分或粉尘穿透时 6-12 个月就失效。看露点读数比看时间准——压力露点从 -40℃ 缓慢漂到 -25℃,基本可以判定分子筛到寿命。前置冷干机冷凝点须低于 -40℃,过滤精度 3 μm 标配。
Q:设备要过哪些认证才能出口?
A:与食品接触的气路部件须为 SUS 304 或 SUS 201 不锈钢材质,气路管件材质需可提供材质证明。常见出口要求为 CE(欧盟机械指令 2006/42/EC)、FDA 21 CFR Part 117(美国食品接触材料)、ISO 22000 / FSSC 22000 / HACCP 体系审核。不同国家认证清单差异大,最终规格以选定型号、项目要求和供应商技术文件为准。
Q:噪音和能耗怎么写进合同?
A:写实测值,不写标称值。3 Nm³/h 机型配 6 kW 空压机,日运行 16 h,日耗电约 96 kW·h,按 1.0-1.2 元/kW·h 电价约 96-115 元/日。噪声距 1 m ≤ 70 dB(A)。MOQ、货期、验收条款请当面逐条读清,项目范围以报价单为准。
总结
制氮机选型的核心顺序是:先量腔体算耗氮,再定纯度和露点,然后核对电源与前置处理。顺序反了,配 10 Nm³/h 的机器去带 1 Nm³/h 的产线,或者给烘焙线配 -20℃ 露点的机子,都是钱白花。
截至2026年,食品级制氮机的门槛已从"能不能出氮"转向"稳定出 99.99% 的氮"。EAD 系列 1-10 Nm³/h、入口 0.7-0.8 MPa、压力露点 -30℃、SUS 201 箱体,参数表和验收表都能逐行对齐。舜翔央厨互联科技可按上述参数提供选型建议,项目产能、现场工况、当地气压、电源规格请一并发给供应商,技术参数以最终合同和技术文件为准。
苏涛;舜翔央厨、华艺智能